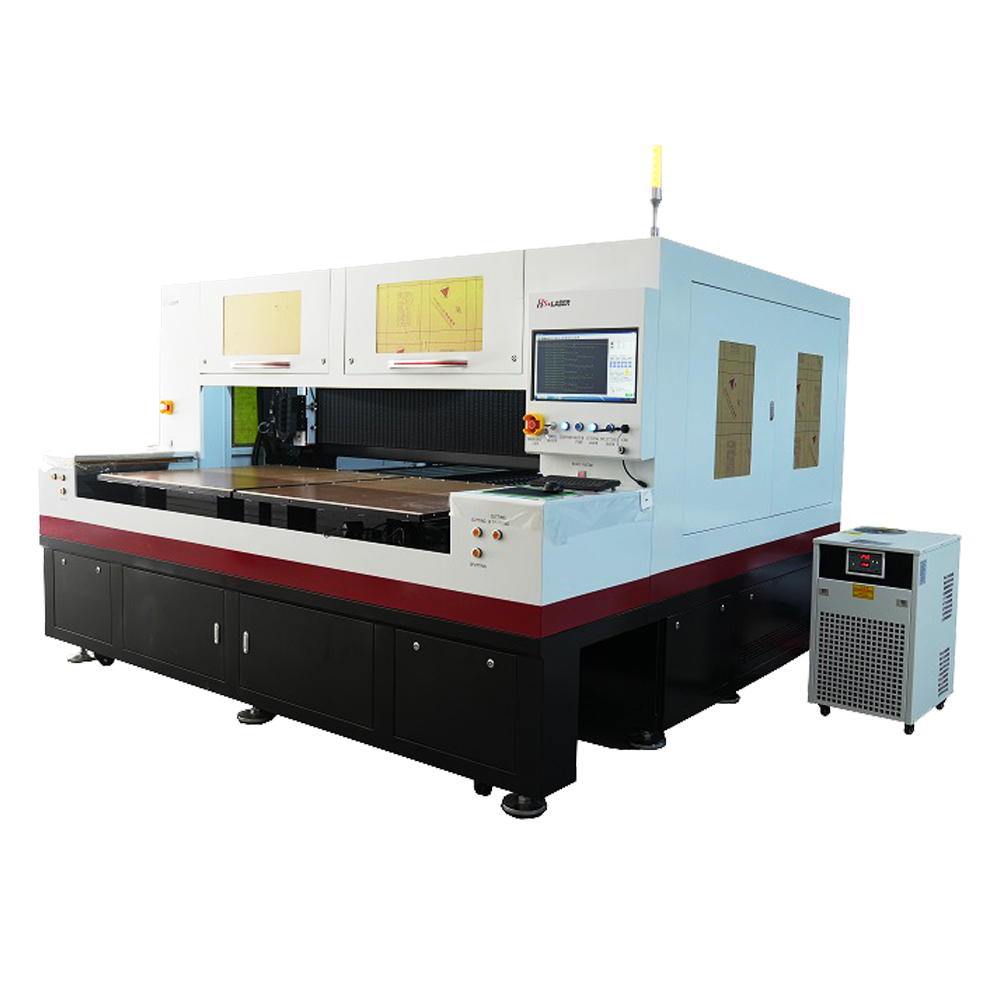
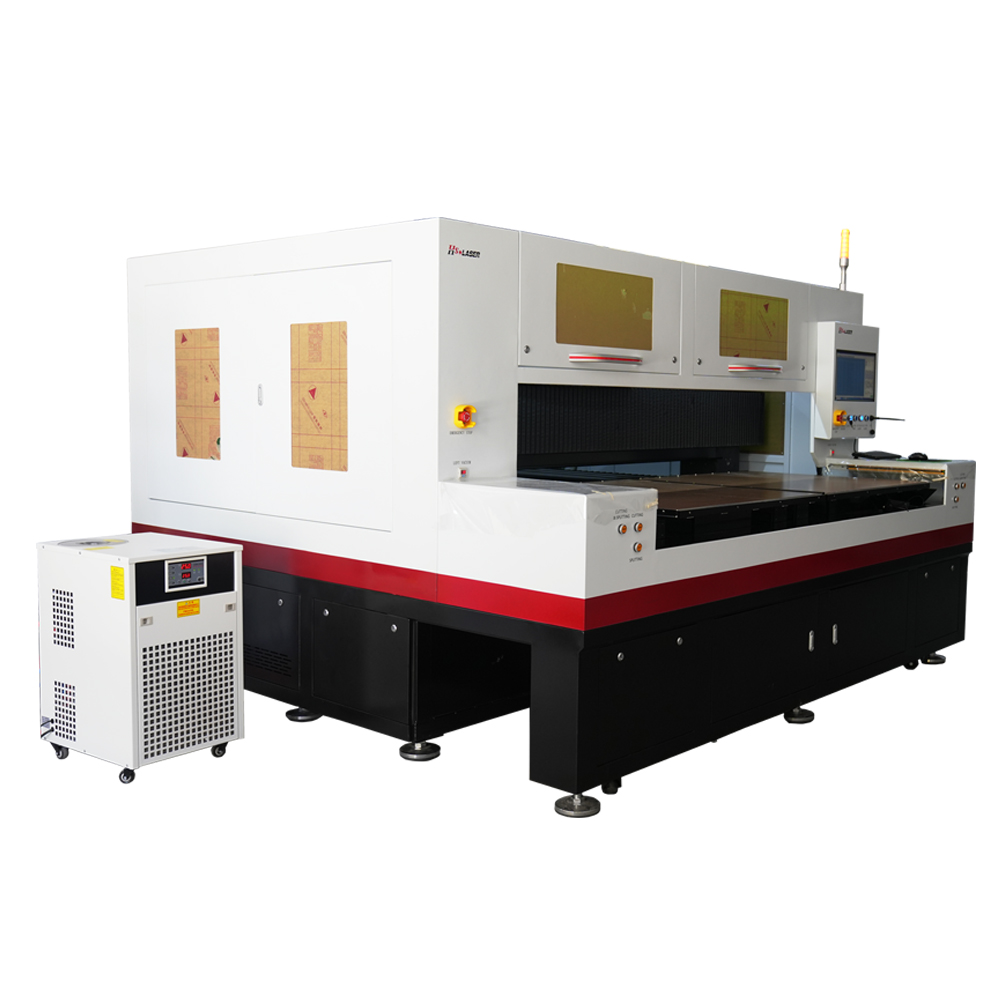
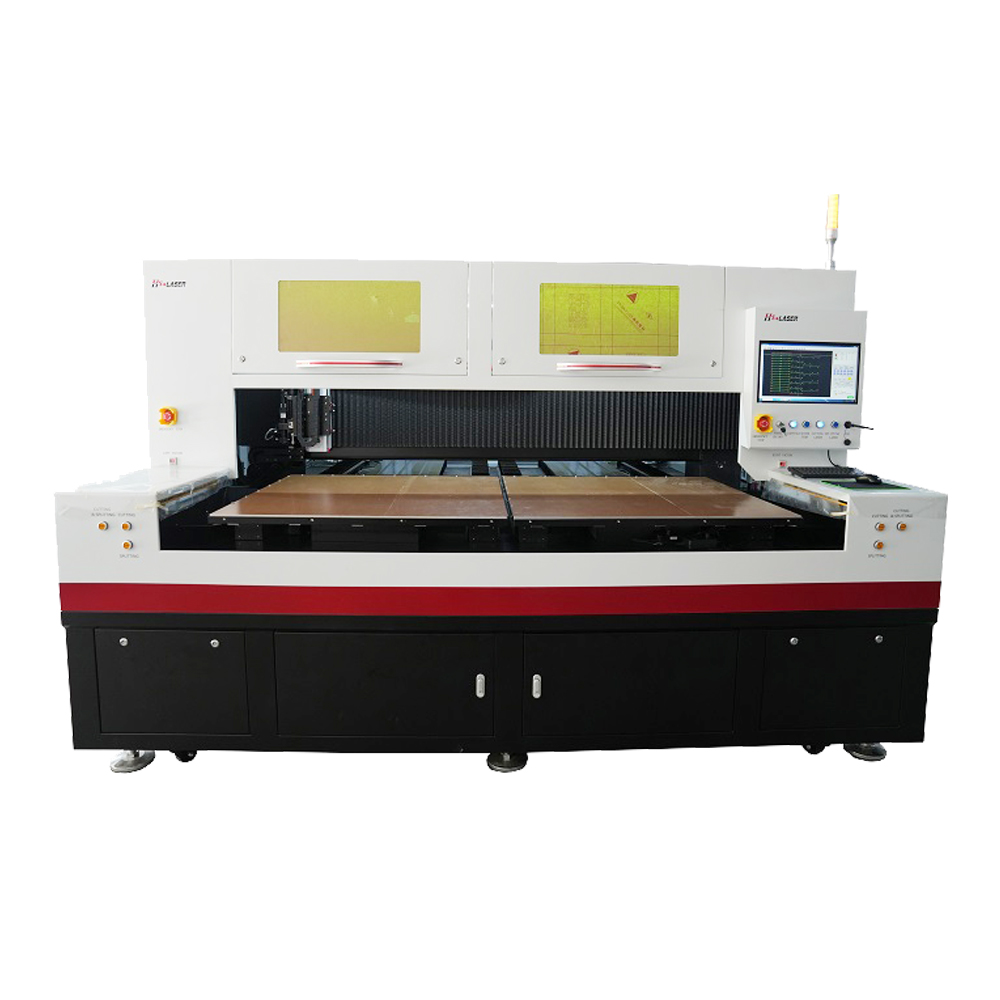
Echipament de tăiere cu laser a sticlei, cu laser cu picosecunde, HS-Pi60/80/90
Echipament de tăiere cu laser a sticlei, cu laser cu picosecunde, marca HS Laser, modele HS-Pi60/HS-Pi80/HS-Pi90. Utilizează sursă laser cu picosecunde, împreună cu sursă laser CO2, RF, pentru tehnologia de tăiere a sticlei. Grosime de tăiere a sticlei: 1–25 mm. Tăierea sticlei cu laser cu picosecunde este eficientă și ecologică. Permite producția de masă. Gamă largă de industrii de aplicare. Sticla poate fi tăiată în orice formă doriți, conform nevoilor dumneavoastră.
Interesat de acest produs?
Descriere Detaliată
Descrierea produsului
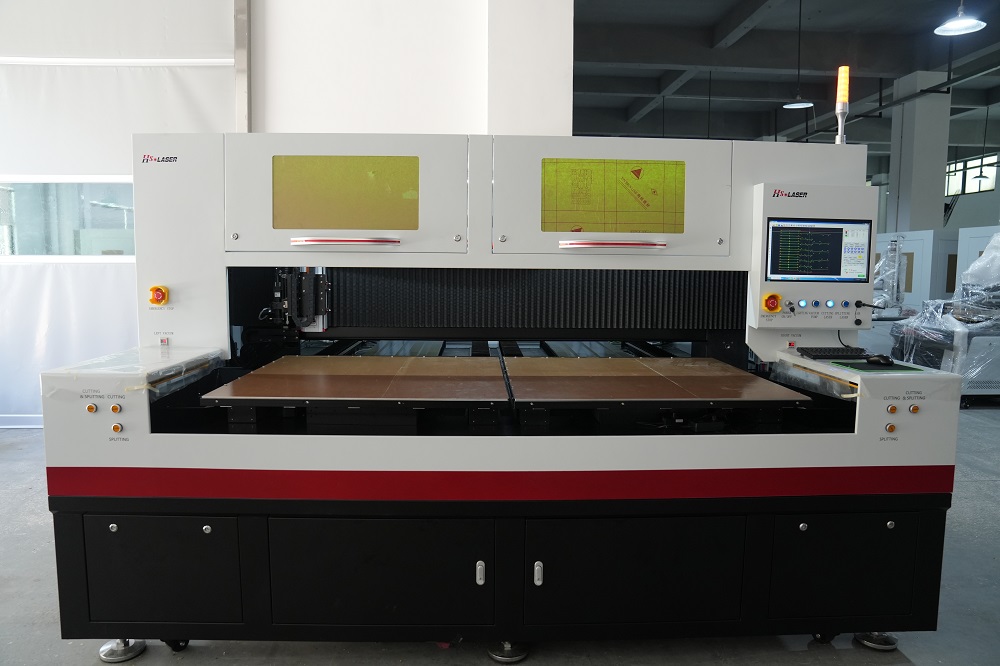
Echipament de tăiere cu laser a sticlei / echipament de tăiere cu laser cu picosecunde
Echipamentul de tăiere cu laser cu picosecunde este un echipament de tăiere cu laser, de înaltă performanță, eficiență ridicată și calitate ridicată, destinat în principal tăierii materialelor din sticlă, precum sticlă albastră, sticlă albă, sticlă ultra-transparentă etc.
Odată cu dezvoltarea diverselor industrii, aplicațiile sticlei sunt tot mai numeroase.
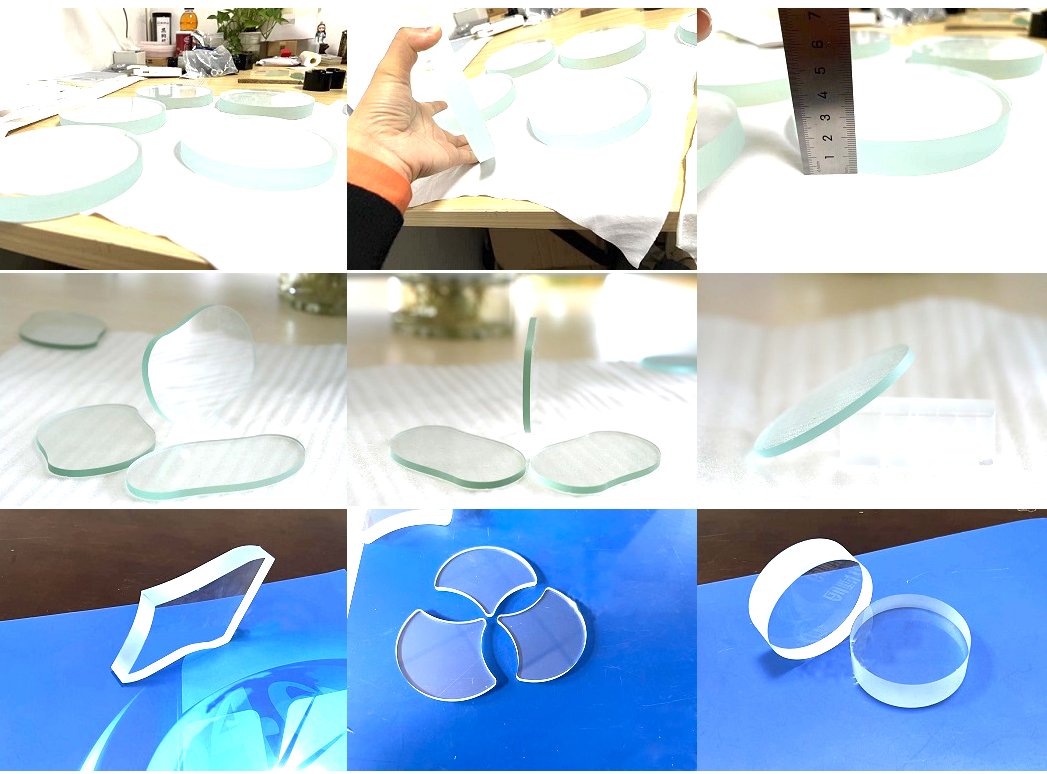
Echipamentul de tăiere a sticlei, cu laser cu picosecunde, este un echipament automat de tăiere a sticlei, de eficiență ridicată, utilizând o sursă laser cu picosecunde și o sursă laser CO2, RF, care cooperează pentru tehnologia de tăiere a sticlei. Industria de tăiere a sticlei are aplicații largi, de exemplu, producători de ochelari, fabricarea lentilelor, industria camerelor foto, producția de lentile optice, industria medicală, producția de lentile pentru instrumente de nebulizare, industria ceasurilor inteligente purtabile, producția cadranelor din sticlă pentru ceasuri, industria auto, tăierea sticlei pentru oglinzile retrovizoare auto, industria cosmetică, tăierea lentilelor cosmetice.
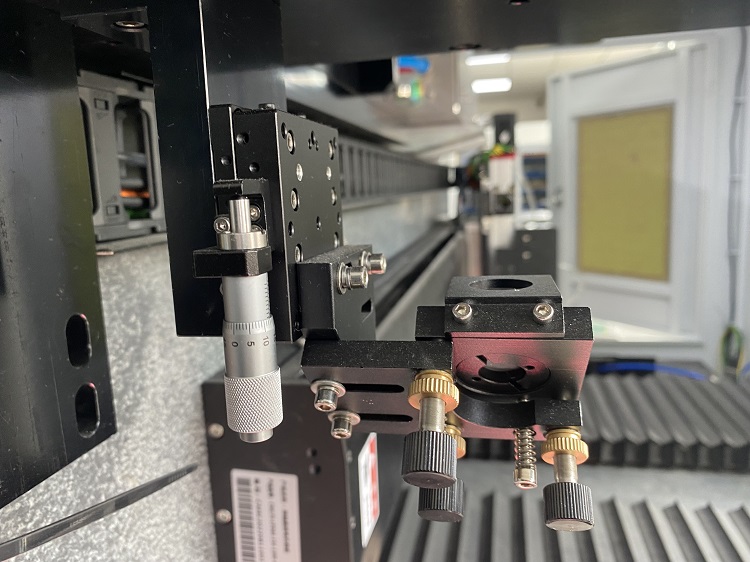
De ce este necesară o sursă laser diferită, pentru tăierea sticlei?
Sursa laser cu picosecunde este pentru tăierea de forme diferite și pre-tăiere; pentru grosimi mai mari, laserul cu picosecunde nu poate tăia complet sticla dintr-o singură dată, prin urmare, trebuie utilizat laserul CO2, RF, pentru a finaliza tăierea sticlei. De asemenea, puterea sursei laser CO2, RF, trebuie să fie de 100W sau, mai bine, 150W, pentru a tăia complet sticla.
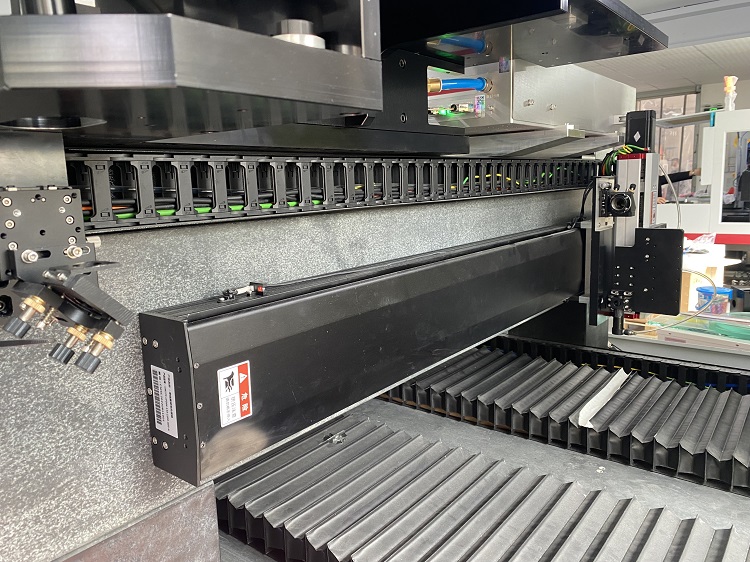
Formatul standard al mesei de lucru a echipamentului nostru este de 600×700 mm, cu masă de tăiere cu două stații; putem suporta, de asemenea, personalizare. Dar aceasta înseamnă costuri de fabricație mai mari și termene de livrare mai lungi; uneori, clienții noștri au solicitat 1000×2500 mm, 1500×3000 mm și așa mai departe.
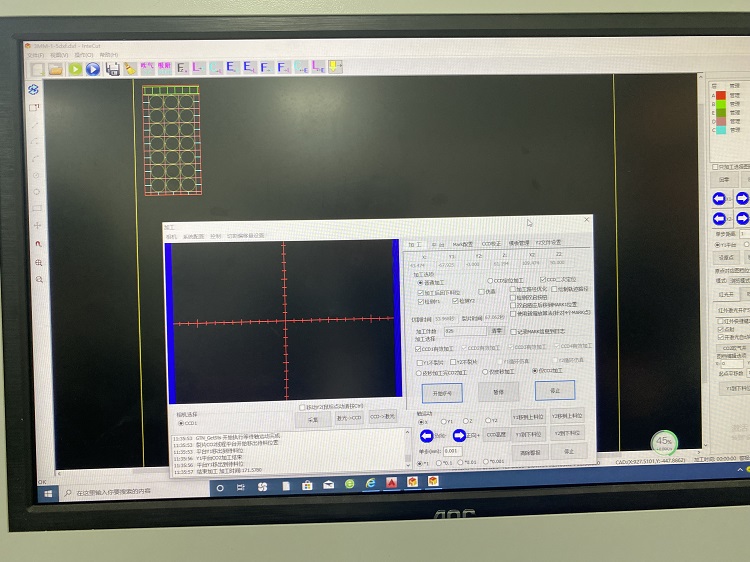
Programarea echipamentului de tăiere cu laser a sticlei
Sursa laser cu picosecunde, pentru echipamentul de tăiere, suportă doar limba engleză și chineză; puteți programa orice formă de tăiere doriți. Echipamentul de tăiere cu laser a sticlei nu este doar un echipament de tăiere, ci și un echipament de găurire și perforare de precizie a sticlei.
Avantajele echipamentelor de tăiere cu laser a sticlei, cu picosecunde
Tăiere de precizie ridicată
Laserele cu picosecunde funcționează la durate de puls ultra-scurte, minimizând efectele termice și obținând o precizie extrem de ridicată la tăiere, cu acuratețe la nivel de micrometru. Potrivit pentru aplicații delicate și complexe, de micro-tăiere, precum ecrane de smartphone, plachete de semiconductori și dispozitive biomedicale.Zonă afectată termic (HAZ) minimă
Pulsurile ultra-scurte previn acumularea excesivă de căldură în material, reducând tensiunea termică, fisurarea și așchierea. Spre deosebire de laserele cu nanosecunde, laserele cu picosecunde induc ablație rece, minimizând deteriorarea materialului.Margini de tăiere netede și curate
Controlul precis al energiei asigură tăieturi curate, cu rugozitate minimă, eliminând necesitatea unei procesări ulterioare, precum lustruirea sau șlefuirea. Reduce defecte precum microfisurile, sporind rezistența componentelor tăiate.Viteză mare de procesare
Laserele cu picosecunde funcționează la rate mari de repetiție, ducând la o eliminare mai rapidă a materialului și o viteză de tăiere crescută, comparativ cu metodele tradiționale. Aceasta se traduce printr-o productivitate mai mare și o eficiență de producție îmbunătățită.Versatilitate pentru diverse tipuri de sticlă
Potrivit pentru procesarea diverselor tipuri de sticlă, incluzând sticlă călită, sticlă de safir, sticlă Gorilla Glass și sticlă de cuarț. Poate gestiona, de asemenea, substraturi subțiri și fragile, cu care metodele mecanice convenționale se confruntă cu dificultăți.Risipă redusă de material și eficiență a costurilor
Natura precisă a tăierii cu laser cu picosecunde minimizează risipa de material, reducând costurile pentru materiale de valoare ridicată. Scade dependența de scule și consumabile suplimentare, reducând cheltuielile operaționale.Compatibilitate cu automatizarea și Industria 4.0
Se integrează ușor cu sisteme CNC, brațe robotizate și procese de fabricație inteligentă, pentru automatizare. Suportă aplicații de precizie ridicată, în electronice, dispozitive medicale și industria auto.
Analiza performanței echipamentelor de tăiere cu laser a sticlei, cu picosecunde
Calitatea tăierii
Rugozitate margine: atinge niveluri de rugozitate sub-micronice, reducând semnificativ procesarea ulterioară.
Formare de microfisuri: practic eliminată, datorită duratei ultra-scurte a pulsului.
Integritatea materialului: tensiune și deformare minime, sporind durabilitatea produsului final.Viteza de tăiere și productivitatea
Mai rapid decât laserele tradiționale CO2 și cu nanosecunde. Poate tăia sticlă subțire (0,1–2 mm), la viteze de 100–500 mm/s, în funcție de tipul materialului. Ideal pentru producția de masă, în industriile care necesită tăiere de precizie, de mare viteză.Eficiență energetică
Consumă mai puțină energie, comparativ cu laserele CO2 tradiționale, datorită livrării mai eficiente a energiei. Reduce cerințele de răcire, contribuind la costuri de operare mai reduse.Adaptabilitate la materiale
Funcționează bine pe materiale fragile și transparente, precum sticlă ultra-subțire și sticlă acoperită. Poate gestiona, de asemenea, materiale stratificate sau compozite, utilizate în industriile de înaltă tehnologie.Repetabilitate și consistență
Oferă tăieri de calitate constantă, pe parcursul mai multor cicluri de producție. Repetabilitatea ridicată o face ideală pentru aplicații de procesare automatizată și în serie.
Echipament de tăiere cu laser cu picosecunde, pentru sticlă, versus echipament de tăiere cu jet de apăMecanism de tăiere: tăierea cu laser cu picosecunde utilizează pulsuri laser ultra-scurte (ablație rece), pentru a vaporiza sticla la nivel microscopic; tăierea cu jet de apă utilizează apă la presiune ridicată, amestecată cu particule abrazive, pentru a eroda sticla.
Precizie: tăierea cu laser cu picosecunde este extrem de ridicată (acuratețe la nivel de micron), ideală pentru tăiere complexă, la scară micro; tăierea cu jet de apă este moderată spre ridicată, dar mai puțin precisă decât tăierea cu laser, în special pentru detalii fine.
Zonă afectată termic (HAZ): minimă la laserul cu picosecunde (procesarea rece previne deteriorarea termică); absentă la jetul de apă (eroziune pur mecanică).
Calitatea marginii: foarte netedă la laserul cu picosecunde (fără așchiere sau microfisuri, fără procesare ulterioară necesară); margini rugoase la jetul de apă, cu posibilă așchiere, necesitând lustruire sau șlefuire.
Grosime material: laserul cu picosecunde este cel mai bun pentru sticlă subțire până la medie (0,1–5 mm); jetul de apă poate gestiona sticlă mai groasă (până la 200 mm), dar cu precizie mai redusă.
Viteză de procesare: laserul cu picosecunde este mai rapid pentru sticlă subțire și delicată (100–500 mm/s); jetul de apă este mai lent, în special pentru sticlă groasă, deoarece sunt necesare mai multe treceri.
Risipă de material: minimă la laserul cu picosecunde (eficiență ridicată, fără uzura sculei); mai multă risipă la jetul de apă, din cauza utilizării materialului abraziv.
Impact asupra mediului: proces mai curat, fără deșeuri periculoase, la laserul cu picosecunde; jetul de apă produce deșeuri de tip nămol, din abrazive, necesitând eliminare.
Eficiență a costurilor: laserul cu picosecunde are cost inițial ridicat, dar costuri de operare reduse; jetul de apă are cost inițial mai redus, dar cost continuu ridicat (abrazive, consum de apă, gestionarea deșeurilor).
Automatizare și integrare: laserul cu picosecunde se integrează ușor cu sisteme CNC și robotizate; jetul de apă necesită configurare complexă, pentru sisteme automatizate.
Concluzie: tăierea cu laser cu picosecunde este cea mai bună pentru tăierea de precizie ridicată, cu margini curate, a sticlei subțiri, utilizată în electronice, optică și aplicații medicale. Tăierea cu jet de apă este mai potrivită pentru sticlă mai groasă și aplicații industriale, unde precizia este mai puțin critică, dar grosimea materialului este mare.
Comparație cu alte metode tradiționale de tăiere a sticlei
Tăiere cu laser cu picosecunde — avantaje: ultra-precisă, deteriorare termică minimă, fără procesare ulterioară necesară, procesare de mare viteză, favorabilă automatizării; dezavantaje: cost inițial ridicat, cea mai bună doar pentru sticlă subțire până la medie.
Tăiere cu jet de apă — avantaje: fără deteriorare termică, poate tăia sticlă foarte groasă, gestionează bine sticla laminată; dezavantaje: precizie mai redusă decât laserul, marginile rugoase necesită procesare ulterioară, costuri de operare ridicate (abrazive, deșeuri de apă).
Trasare și rupere cu diamant — avantaje: simplu și cu cost redus, potrivit pentru tăieri în linie dreaptă; dezavantaje: limitat la sticlă plată, generează microfisuri, reducând rezistența, precizie slabă pentru tăieri curbate sau complexe.
Tăiere cu laser CO2 — avantaje: poate tăia sticlă mai groasă decât laserele cu picosecunde, mai accesibil decât laserele ultra-rapide; dezavantaje: zonă afectată termic (HAZ) ridicată, ducând la tensiune termică și fisuri, necesită răcire suplimentară și procesare ulterioară.
Tăiere mecanică CNC (lame rotative) — avantaje: bună pentru tăiere la scară mare, gestionează sticlă mai groasă decât laserele cu picosecunde; dezavantaje: cauzează așchiere și fracturi de tensiune, uzura sculei duce la costuri ridicate de mentenanță.
Aplicații
Specificații Tehnice
| Element | Parametri |
|---|---|
| Model | HS-Pi60/HS-Pi80/HS-Pi90 |
| Sursă de alimentare | Monofazat, 220 V±10%, 50/60 Hz, c.a. |
| Putere laser | 60W/80W/90W |
| Consum total de energie | (nespecificat în sursă) |
| Tip laser | Laser cu picosecunde și laser CO2, RF |
| Umiditate mediu de lucru | 20–26 °C (notă: unitatea pare eronată în sursă — valoarea reprezintă probabil temperatura, nu umiditatea; păstrat ca atare, semnalat mai jos) |
| Lungime de undă laser | 1064±5 nm |
| Sistem de control | HS LASER (personalizat); suportă sistem de operare în limba engleză |
| Zonă de lucru | Standard, 600×700 mm, masă de lucru cu două stații |
| Pat mașină CNC | Sudat din tablă de oțel |
| Rată de repetiție | De la puls unic, până la 8 MHz |
| Masă de lucru | Blat din marmură |
| Mod spațial | M² < 1,3 |
| Lățime puls, măsurată la 1064nm | 10 picosecunde |
| Stabilitate de țintire, la temperatură constantă ±2°C | <50 µrad/°C |
| Greutate echipament | >5 tone |
| Viteză de tăiere cu picosecunde | 500 mm/s |
| Cap de tăiere laser | Bessel |
Dorești mai multe informații?
Echipa noastră tehnică îți stă la dispoziție.